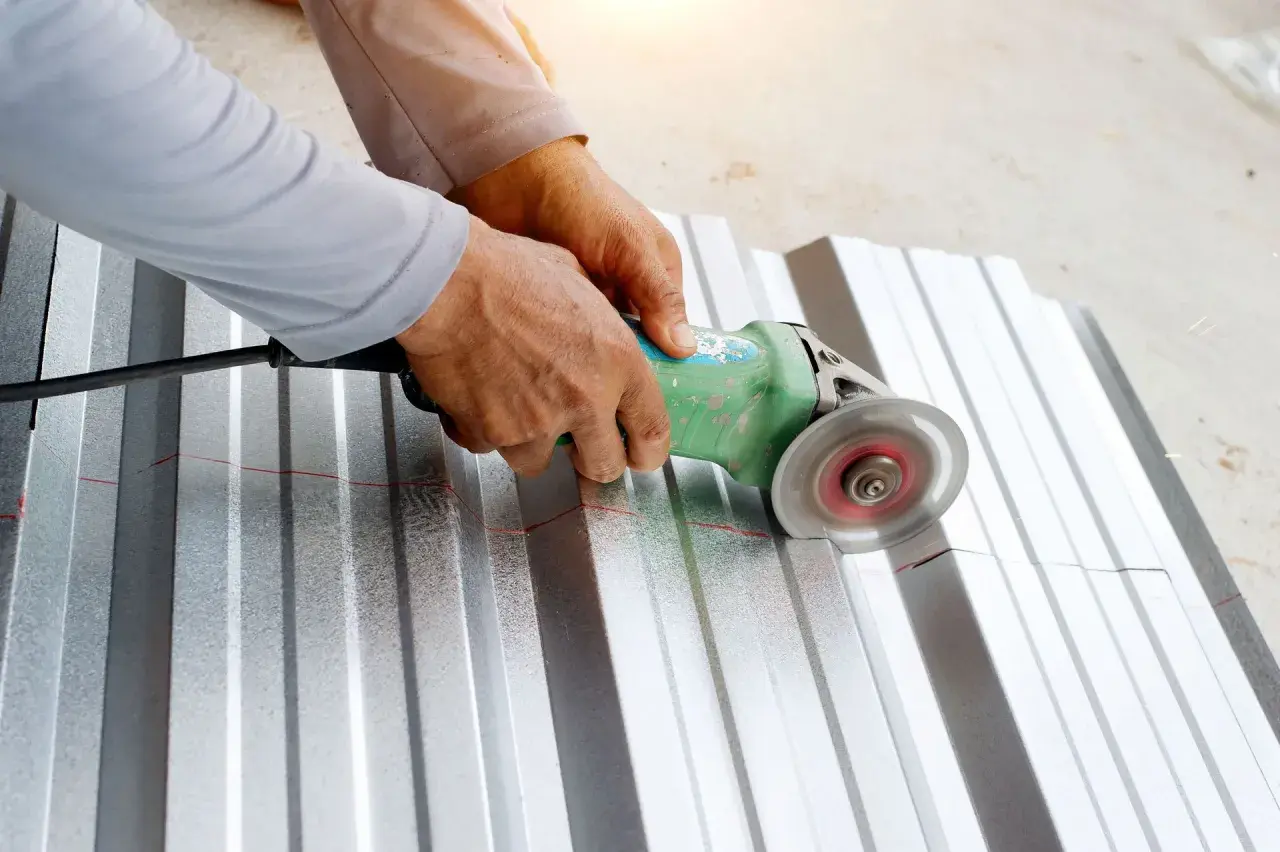
Jedno cięcie cienkiej blachy, rury albo grubego profilu wymaga zupełnie innego podejścia. Pytanie, czym przeciąć metal, nie ma jednej odpowiedzi, dlatego pokazuję narzędzia do pracy w domu, warsztacie i obróbce CNC, a także podpowiadam, jak dobrać metodę do grubości, rodzaju materiału i oczekiwanej dokładności.
Najważniejsze zasady wyboru narzędzia do cięcia metalu
- Szlifierka kątowa jest najbardziej uniwersalna przy pojedynczych cięciach rur, profili i prętów.
- Nożyce lub gilotyna sprawdzają się przy cienkiej blasze, ponieważ nie powodują iskier ani dużej strefy nagrzania.
- Piła taśmowa daje równe i powtarzalne cięcia profili, szczególnie w małej produkcji.
- Plazma jest szybka przy grubszej stali, ale pozostawia rozgrzaną krawędź wymagającą często dalszej obróbki.
- Laser lub waterjet CNC wybiera się wtedy, gdy liczy się dokładność, powtarzalność i skomplikowany kształt.
Najlepsze narzędzie zależy od rodzaju cięcia
Najpierw patrzę na kształt elementu, jego grubość i to, czy krawędź będzie później spawana, malowana albo widoczna. Innego sprzętu potrzebuje osoba skracająca jedną rurę stalową, a innego zakład wykonujący setki identycznych detali CNC.
Do prostych prac warsztatowych najczęściej wystarczy szlifierka kątowa z odpowiednią tarczą. Przy cienkiej blasze lepsze mogą być nożyce, natomiast przy długich, prostych cięciach opłaca się użyć piły taśmowej lub przecinarki tarczowej.
| Metoda | Najlepsze zastosowanie | Największa zaleta | Ograniczenie |
|---|---|---|---|
| Piłka ręczna | Pojedyncze pręty, rurki i cienkie profile | Niski koszt i pełna kontrola | Dużo pracy przy grubym materiale |
| Nożyce do blachy | Cienka blacha stalowa lub aluminiowa | Brak iskier i nagrzewania | Możliwe odkształcenie arkusza |
| Szlifierka kątowa | Rury, profile, pręty i grubsza blacha | Uniwersalność oraz łatwy dostęp | Iskry, hałas i ryzyko odrzutu |
| Piła taśmowa | Profile i pręty w serii | Równe, chłodne cięcie | Większy koszt zakupu i miejsce na maszynę |
| Plazma | Blachy i elementy stalowe średniej oraz dużej grubości | Szybkość oraz możliwość cięcia kształtów | Strefa wpływu ciepła i żużel |
| Laser lub waterjet CNC | Detale wymagające dużej dokładności | Powtarzalność i wysoka jakość krawędzi | Koszt usługi lub drogie wyposażenie |
Czym ciąć blachę, rurę, pręt i profil
Cienka blacha
Blachę o niewielkiej grubości można ciąć nożycami ręcznymi, skokowymi albo gilotyną. Nożyce ręczne są wygodne przy krótkich, prostych odcinkach i wycinaniu niewielkich kształtów. Przy dłuższej linii cięcia łatwiej utrzymać prostą krawędź za pomocą nożyc skokowych lub gilotyny.
Szlifierka kątowa także poradzi sobie z blachą, ale często nie jest najlepszym wyborem. Cienka blacha łatwo się nagrzewa, odkształca i przypala powłokę ochronną. W praktyce używam jej przede wszystkim wtedy, gdy liczy się szybkość, a nie idealnie czysta krawędź.
Rury i profile zamknięte
Do pojedynczej rury stalowej lub profilu zamkniętego najwygodniejsza będzie szlifierka kątowa 125 mm z cienką tarczą przeznaczoną do cięcia metalu. Przy większych przekrojach można sięgnąć po model 230 mm, ale wymaga on większej siły, stabilniejszego chwytu i doświadczenia.
Jeśli elementów jest więcej, lepsza staje się piła taśmowa. Tnie wolniej od agresywnej przecinarki tarczowej, za to zwykle zostawia równiejszą krawędź, zużywa mniej materiału i ogranicza ilość iskier. To rozwiązanie, które szczególnie doceniam przy przygotowywaniu profili do spawania.
Pręty i płaskowniki
Pręt o małej średnicy można przeciąć piłką ręczną do metalu. Przy kilku sztukach będzie to najtańsza metoda, lecz przy większej liczbie elementów szybko staje się męcząca i mało powtarzalna. Wtedy praktyczniejsza jest przecinarka tarczowa, taśmowa albo usługa cięcia na wymiar.
Do płaskowników i grubszych prętów dobrze sprawdza się także przecinarka z tarczą do cięcia metalu. Trzeba jednak pamiętać, że szeroka tarcza tworzy większą szczelinę, a rozgrzany materiał może wymagać ostudzenia przed dalszą obróbką.
Przeczytaj również: Moc lasera w CNC - Jak dobrać? Waty to nie wszystko!
Aluminium i stal nierdzewna
Aluminium jest miękkie, ale jego cięcie nie zawsze jest łatwe. Materiał może zatykać nieodpowiednią tarczę, dlatego trzeba stosować osprzęt przeznaczony do aluminium i przestrzegać zaleceń producenta. Przy cienkich elementach często lepiej sprawdza się piła z odpowiednim brzeszczotem niż przypadkowa tarcza do stali.
Stal nierdzewna wymaga tarcz oznaczonych do inoxu. Zwykła tarcza może wprowadzić cząstki żelaza w powierzchnię i później wywołać rdzewienie. To drobny błąd, który wychodzi dopiero po kilku dniach lub tygodniach, dlatego nie oszczędzałbym na osprzęcie.
Jak dobrać metodę do grubości i dokładności
Grubość materiału jest ważna, ale sama nie rozstrzyga wyboru. Równie istotne są tolerancja wymiaru, długość cięcia, liczba sztuk i to, czy detal można później zeszlifować.
| Potrzeba | Rozsądny wybór | Dlaczego |
|---|---|---|
| Jedno szybkie cięcie w domu | Szlifierka kątowa | Jest dostępna, niedroga i radzi sobie z wieloma kształtami |
| Cienka blacha bez iskier | Nożyce lub gilotyna | Materiał nie jest mocno nagrzewany |
| Wiele profili o tej samej długości | Piła taśmowa | Łatwo uzyskać powtarzalny wymiar |
| Grubsza stal i szybkie wycinanie kształtów | Przecinarka plazmowa | Łączy dużą prędkość z możliwością cięcia po łuku |
| Cienka blacha i precyzyjny kontur | Laser CNC | Zapewnia małą szczelinę i dobrą powtarzalność |
| Materiał wrażliwy na ciepło | Waterjet | Cięcie na zimno ogranicza odkształcenia i zmiany struktury |
W zastosowaniach przemysłowych plazma jest często rozsądnym wyborem dla stali o grubości mniej więcej 6-50 mm, szczególnie gdy ważniejsze jest tempo niż idealnie gładka krawędź. Laser wygrywa przy cienkich i średnich blachach, małych detalach oraz krótkiej szczelinie cięcia.
Trzeba też uwzględnić tak zwaną strefę wpływu ciepła. To obszar przy krawędzi, który nie został stopiony, ale zmienił temperaturę i może mieć inne właściwości niż reszta elementu. Przy zwykłym wsporniku nie ma to dużego znaczenia, lecz przy częściach precyzyjnych, hartowanych albo przeznaczonych do spawania może przesądzać o wyborze metody.
Bezpieczne cięcie metalu krok po kroku
Narzędzie jest tylko połową sukcesu. Najwięcej problemów wynika z niestabilnego zamocowania materiału, złej tarczy albo próby przyspieszania cięcia przez mocne dociskanie.
- Oczyść i oznacz materiał. Usuń luźną rdzę, zmierz odcinek i zaznacz linię cięcia markerem lub rysikiem.
- Unieruchom element. Użyj imadła albo solidnych zacisków. Rura nie może obracać się pod naciskiem tarczy.
- Dobierz osprzęt. Tarcza musi być przeznaczona do metalu, mieć właściwy wymiar i dopuszczalną prędkość obrotową nie niższą niż prędkość szlifierki.
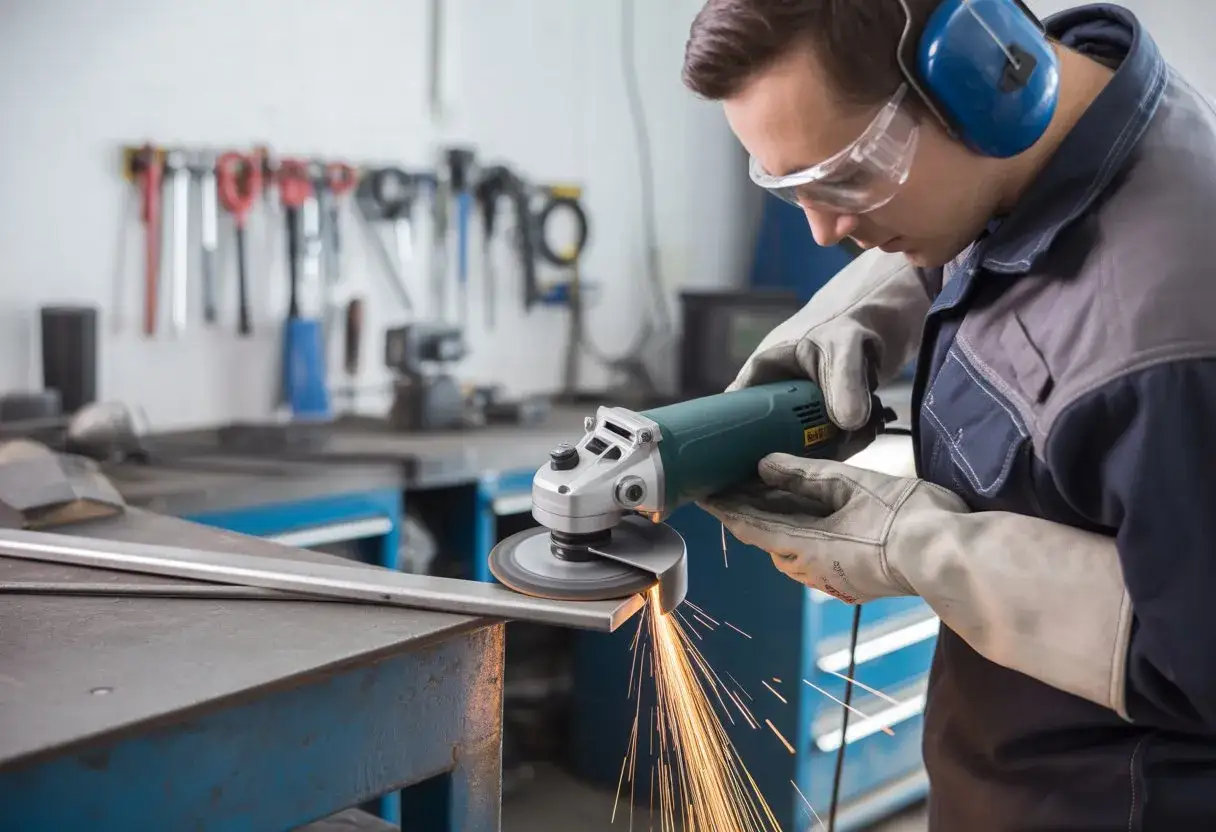
- Załóż ochronę osobistą. Potrzebne są okulary lub przyłbica, ochronniki słuchu, rękawice robocze i odzież chroniąca przed iskrami.
- Rozpędź tarczę przed wejściem w materiał. Nie wznawiaj pracy z tarczą zakleszczoną w szczelinie, ponieważ może dojść do odrzutu.
- Nie wyginaj tarczy na boki. Tarcza tnąca pracuje krawędzią, a używanie jej do szlifowania może doprowadzić do pęknięcia.
- Pozwól narzędziu pracować własnym tempem. Nadmierny nacisk przegrzewa tarczę i silnik, a także zwiększa ryzyko zakleszczenia.
Przy szlifierce zawsze korzystam z zamontowanej osłony i rękojeści bocznej. Iskry mogą zapalić trociny, karton, rozpuszczalniki albo pył, dlatego miejsce pracy powinno być uprzątnięte co najmniej kilka metrów od linii cięcia.
Po zakończeniu pracy nie odkładaj urządzenia, dopóki tarcza całkowicie się nie zatrzyma. Rozgrzany odcięty fragment także może poparzyć, nawet jeśli z pozoru wygląda na zimny. Przy cięciu plazmą dochodzą dodatkowo promieniowanie łuku, dym metaliczny i ryzyko pożaru, więc potrzebna jest dobra wentylacja oraz odpowiednia ochrona oczu.
Kiedy lepiej zlecić cięcie CNC
Własne narzędzia mają sens przy pojedynczych elementach i prostych pracach. Zlecenie cięcia warto rozważyć, gdy potrzebujesz kilkudziesięciu identycznych części, skomplikowanego konturu albo tolerancji, której nie da się utrzymać ręczną szlifierką.
Laser CNC dobrze radzi sobie z powtarzalnymi detalami z blachy. Plazma będzie korzystniejsza przy większej grubości i mniej wymagającej krawędzi, a waterjet wybiera się przy materiałach wrażliwych na temperaturę, elementach wielowarstwowych i zadaniach wymagających cięcia bez strefy wpływu ciepła.
Przy zamawianiu usługi przygotuj rysunek z wymiarami, gatunek materiału, grubość, liczbę sztuk i informację o wymaganej jakości krawędzi. Sama informacja „stal 8 mm” zwykle nie wystarczy, bo inaczej wycenia się prosty prostokąt, a inaczej detal z wieloma otworami i krótkimi odcinkami.
Orientacyjnie podstawowa piłka ręczna kosztuje kilkadziesiąt złotych, prosta szlifierka kątowa około 100-500 zł, a piła taśmowa do warsztatu zwykle od około 1500 zł wzwyż. Przecinarka plazmowa i laser wymagają większej inwestycji, dlatego przy sporadycznych pracach bardziej opłaca się zapłacić za usługę niż utrzymywać własną maszynę.
Dobry wybór zaczyna się od krawędzi, nie od samej maszyny
Do jednego cięcia rury lub profilu najczęściej wybrałbym szlifierkę kątową z właściwą tarczą. Przy cienkiej blasze rozsądniejsze będą nożyce, przy serii profili piła taśmowa, a przy precyzyjnych detalach technologia CNC.
Najczęstszy błąd polega na kupowaniu najmocniejszego urządzenia bez sprawdzenia, jaki efekt ma powstać. Liczy się nie tylko szybkość cięcia, lecz także szerokość szczeliny, ilość ciepła, jakość krawędzi, powtarzalność i bezpieczeństwo pracy. Dopiero te kryteria pokazują, które narzędzie rzeczywiście będzie najlepsze.