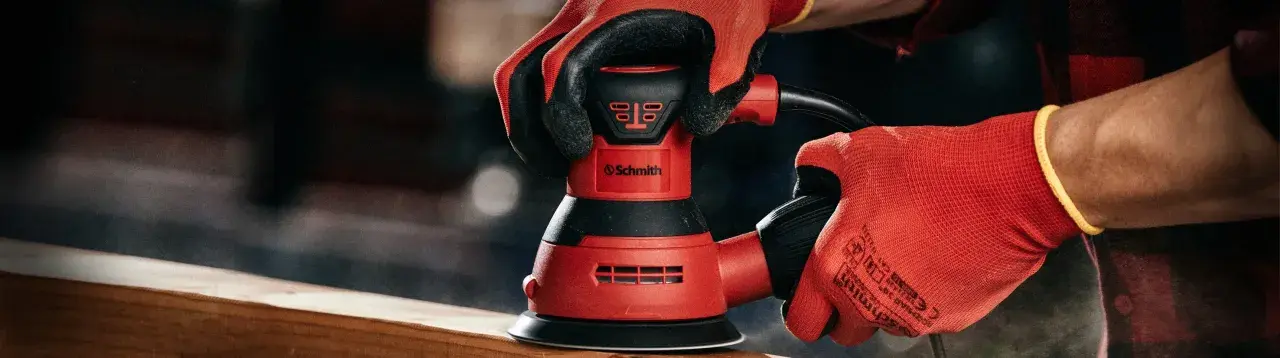
Wybór szlifierki potrafi zadecydować o jakości całej pracy. Innego narzędzia potrzebujesz do przecięcia profilu stalowego, innego do wygładzenia blatu, a jeszcze innego do uzyskania dokładnej geometrii detalu na obrabiarce CNC. Poniżej porządkuję rodzaje szlifierek według konstrukcji, zastosowania i poziomu precyzji, a także pokazuję, na co zwrócić uwagę przy zakupie i bezpiecznej pracy.
Dobór szlifierki zaczyna się od materiału i rodzaju obróbki
- Kątowa najlepiej sprawdza się przy cięciu, usuwaniu spawów i rdzy.
- Mimośrodowa daje równe wykończenie drewna, lakieru i tworzyw.
- Taśmowa szybko zbiera materiał z dużych, płaskich powierzchni.
- Stołowa i prosta służą głównie do ostrzenia, gratowania i precyzyjnej obróbki małych elementów.
- Maszyny przemysłowe CNC pozwalają kontrolować wymiar, kształt i chropowatość detalu.
Jak klasyfikuje się szlifierki
Najprostszy podział uwzględnia sposób prowadzenia narzędzia. Mamy więc urządzenia ręczne, które operator przykłada do obrabianego materiału, oraz stacjonarne, w których detal jest prowadzony przy tarczy, taśmie albo stole roboczym.
W przemyśle ważniejsza bywa jednak geometria obrabianej powierzchni. Szlifierka może być przeznaczona do płaszczyzn, wałków, otworów, profili albo narzędzi skrawających. Ten podział dobrze pokazuje, dlaczego uniwersalna szlifierka kątowa nie zastąpi maszyny do precyzyjnego szlifowania cylindrycznego.
Drugim kryterium jest rodzaj materiału ściernego. Tarcza, taśma, kamień, ściernica trzpieniowa i arkusz papieru wykonują podobną pracę, ale różnią się agresywnością, sposobem chłodzenia i dokładnością. Dobór osprzętu jest równie ważny jak wybór samego urządzenia.
Najpopularniejsze szlifierki ręczne i ich zadania
Szlifierka kątowa
To najbardziej uniwersalne narzędzie w warsztacie i na budowie. Modele z tarczą 115 lub 125 mm są poręczne, natomiast wersje 180 i 230 mm lepiej radzą sobie z grubszym materiałem, choć są cięższe i wymagają większej kontroli.
Kątówką można ciąć stal, beton i płytki, usuwać rdzę, szlifować spawy oraz czyścić powierzchnie szczotką drucianą. Do każdego zadania trzeba zastosować właściwą tarczę. Tarcza do cięcia nie służy do bocznego szlifowania, a tarcza przeznaczona do metalu nie powinna być używana do betonu czy kamienia.
Szlifierka prosta i trzpieniowa
Wydłużony korpus i małe narzędzia robocze ułatwiają obróbkę otworów, wnęk, odlewów oraz trudno dostępnych spoin. Stosuje się w niej kamienie szlifierskie, frezy z węglika, trzpienie ścierne i pilniki obrotowe.
To dobry wybór do gratowania i precyzyjnego dopasowania elementu, ale nie do szybkiego szlifowania dużych płaszczyzn. Przy długiej pracy znaczenie ma regulacja obrotów, ponieważ zbyt wysoka prędkość może przegrzać materiał lub uszkodzić końcówkę.
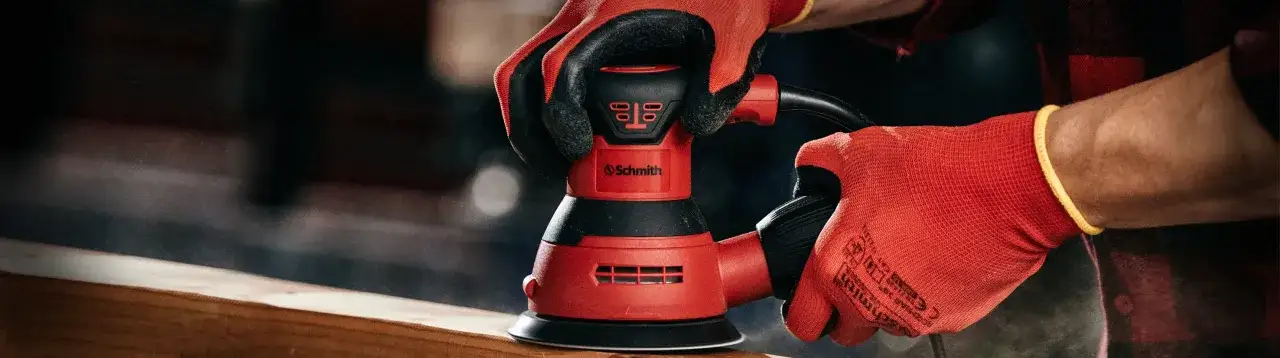
Szlifierka mimośrodowa
Talerz wykonuje ruch obrotowy połączony z mimośrodem, czyli niewielkim ruchem przesuniętym względem osi. Dzięki temu ślady szlifowania są mniej widoczne niż po pracy zwykłą szlifierką oscylacyjną.
Urządzenie sprawdza się przy drewnie, lakierze samochodowym, tworzywach i wykańczaniu powierzchni metalowych. Nie zbiera materiału tak agresywnie jak taśmówka, ale oferuje lepszy kompromis między wydajnością a jakością powierzchni.
Szlifierka oscylacyjna i delta
Szlifierka oscylacyjna porusza arkuszem ściernym ruchem drgającym. Jest przeznaczona głównie do płaskich powierzchni, delikatnego wygładzania i przygotowania pod malowanie.
Odmiana delta ma trójkątną stopę, dlatego dociera do narożników, krawędzi i miejsc, w których większy talerz się nie mieści. Jej ograniczeniem jest niższa wydajność. To narzędzie do wykończenia, a nie do szybkiego usuwania grubych warstw materiału.
Szlifierka taśmowa
Taśma ścierna przesuwa się między rolkami i szybko usuwa materiał. Taki układ jest szczególnie skuteczny przy renowacji desek, blatów, drzwi i dużych elementów drewnianych.
Taśmówka dobrze sprawdza się także przy obróbce krawędzi metalowych, lecz wymaga pewnej ręki. Zbyt długie zatrzymanie w jednym miejscu może powstać zagłębienie, którego później trudno się pozbyć. Przy pracy z drewnem bardzo pomaga odciąg pyłu, bo zapchana taśma traci wydajność i szybciej się nagrzewa.
Urządzenia stacjonarne do warsztatu
Szlifierka stołowa
Klasyczna szlifierka stołowa ma zwykle dwie ściernice o różnej granulacji. Grubsza służy do szybkiego zebrania materiału, a drobniejsza do wykończenia i lekkiego ostrzenia.
Można na niej ostrzyć dłuta, noże, przecinaki i niektóre wiertła, a także usuwać zadziory z małych elementów. Nie należy mocno dociskać obrabianego przedmiotu, ponieważ stal może się przegrzać i utracić właściwości. Podpórka, osłona oczu i przezroczysta osłona iskier powinny być zamontowane i prawidłowo ustawione.
Szlifierka taśmowo-tarczowa
Łączy taśmę ścierną do obróbki płaszczyzn z tarczą przydatną przy krawędziach i drobnych elementach. Dla małego warsztatu jest praktyczna, bo zastępuje dwa urządzenia i zajmuje mniej miejsca.
Takie maszyny są często wybierane do drewna, tworzyw oraz lekkiej obróbki metalu. Ich słabą stroną jest mniejsza powierzchnia robocza niż w profesjonalnych szlifierkach stacjonarnych, dlatego przy dużych detalach mogą wymagać wielokrotnego ustawiania.
Przeczytaj również: Nesting CNC krok po kroku - mniej odpadu i bezpieczne cięcie
Ostrzałki specjalistyczne
Do ostrzenia wierteł, frezów, pił tarczowych i noży stosuje się urządzenia z prowadnicami albo uchwytami ustawiającymi konkretny kąt. W porównaniu ze zwykłą szlifierką stołową dają większą powtarzalność, co ma znaczenie przy większej liczbie takich samych narzędzi.
Nie każda ostrzałka nadaje się do każdego materiału. Wiertła HSS, węglik spiekany i narzędzia z powłoką wymagają odpowiedniej ściernicy oraz parametrów pracy. Prosta przystawka nie zawsze zastąpi profesjonalną ostrzarkę, szczególnie gdy liczy się geometria kilku krawędzi skrawających.
Szlifierki przemysłowe i CNC
W obróbce CNC szlifowanie służy nie tylko do wygładzenia powierzchni, lecz także do uzyskania dokładnego wymiaru i geometrii. Operator lub program steruje ruchem stołu, wrzeciona i narzędzia, a chłodziwo ogranicza temperaturę oraz wypłukuje produkty obróbki.
| Typ maszyny | Obrabiana powierzchnia | Typowe zastosowanie |
|---|---|---|
| Szlifierka do płaszczyzn | Powierzchnie płaskie | Stoły, prowadnice, płytki i elementy konstrukcyjne |
| Szlifierka cylindryczna | Powierzchnie zewnętrzne wałków | Czopy, tuleje, wałki i elementy obrotowe |
| Szlifierka do otworów | Powierzchnie wewnętrzne | Tuleje, gniazda i otwory wymagające dokładnego pasowania |
| Szlifierka bezkłowa | Wałki bez mocowania w kłach | Produkcja seryjna elementów walcowych |
| Szlifierka narzędziowa | Frezy, wiertła i narzędzia specjalne | Regeneracja oraz produkcja narzędzi skrawających |
| Szlifierka profilowa | Kontury i kształty przestrzenne | Matryce, stemple i elementy o złożonym obrysie |
Szlifierka bezkłowa wyróżnia się tym, że detal przechodzi między ściernicą roboczą a regulacyjną. Pozwala to uzyskać wysoką wydajność w produkcji seryjnej, ale wymaga dokładnego ustawienia prowadzenia i średnicy przejścia.
W maszynach CNC duże znaczenie ma kompensacja zużycia ściernicy. Ściernica stopniowo zmienia średnicę i właściwości skrawne, dlatego sterowanie może korygować położenie narzędzia. Bez tych korekt wymiar detalu będzie z czasem odchodził od założonej wartości.
Nie każda operacja wymaga CNC. Przy pojedynczym detalu prostsza szlifierka konwencjonalna może być tańsza i szybsza w przygotowaniu. CNC zyskuje przewagę wtedy, gdy potrzebna jest powtarzalność, wiele przejść lub skomplikowany profil.
Jak dobrać urządzenie do konkretnej pracy
Najpierw określam materiał, wielkość powierzchni i oczekiwany efekt. Inne kryteria obowiązują przy szybkim usuwaniu spawu, inne przy przygotowaniu lakieru, a jeszcze inne przy obróbce detalu z tolerancją wymiarową.
| Zadanie | Najlepszy wybór | Na co uważać |
|---|---|---|
| Cięcie profili i prętów | Szlifierka kątowa | Dobór tarczy, osłona i kontrola odrzutu |
| Usuwanie rdzy i spawów | Kątowa lub prosta | Przegrzanie cienkiej blachy |
| Renowacja dużej powierzchni drewnianej | Taśmowa | Zbyt mocny docisk i nierówne prowadzenie |
| Gładkie wykończenie drewna lub lakieru | Mimośrodowa | Dobór granulacji i odciąg pyłu |
| Szlifowanie narożników | Oscylacyjna delta | Niska wydajność przy grubych warstwach |
| Ostrzenie narzędzi | Stołowa lub specjalistyczna ostrzałka | Kąt ostrza i temperatura materiału |
| Dokładny wymiar wałka lub otworu | Szlifierka cylindryczna CNC | Mocowanie, chłodzenie i kompensacja zużycia |
Przy zakupie zwracam uwagę na moc dopiero po sprawdzeniu ergonomii i osprzętu. W ręcznej kątówce przydatniejsze od kilku dodatkowych watów mogą być łagodny start, sprzęgło przeciążeniowe, hamulec i regulacja obrotów.
W urządzeniach akumulatorowych dochodzi kwestia napięcia, pojemności baterii i czasu pracy. Do krótkich poprawek mobilność jest dużą zaletą, ale przy długim szlifowaniu wersja sieciowa zwykle zapewnia bardziej stabilną wydajność.
Bezpieczeństwo zależy od tarczy tak samo jak od maszyny
Najczęstszy błąd polega na traktowaniu wszystkich tarcz jako zamiennych. Przed montażem trzeba sprawdzić średnicę, otwór mocujący, przeznaczenie materiałowe oraz maksymalną prędkość obrotową, która nie może być niższa od prędkości urządzenia.
- Zakładaj okulary ochronne, a przy dużej ilości odprysków także przyłbicę.
- Używaj osłony dostosowanej do konkretnego narzędzia i akcesorium.
- Nie pracuj tarczą pękniętą, wyszczerbioną ani zawilgoconą.
- Ustaw element tak, aby iskry i odpryski nie leciały w stronę ludzi ani łatwopalnych materiałów.
- Przy pyle mineralnym stosuj odciąg lub ochronę dróg oddechowych.
- Po wyłączeniu odłóż urządzenie dopiero wtedy, gdy tarcza całkowicie się zatrzyma.
Przy szlifowaniu metalu nie dociskam narzędzia bardziej, niż wymaga tego praca. Nadmierny nacisk zwykle zwiększa temperaturę, zużycie ściernicy i ryzyko zakleszczenia, ale nie daje proporcjonalnie szybszego efektu.
Trzeba też rozróżnić szlifowanie od cięcia. Do cięcia prowadzi się cienką tarczę możliwie prosto w materiale, natomiast do szlifowania używa się akcesorium przeznaczonego do pracy pod odpowiednim kątem. Zamiana tych zastosowań jest jednym z poważniejszych błędów warsztatowych.
Najlepszy wybór to dopasowanie, nie największa moc
Najważniejsze rodzaje szlifierek obejmują zarówno proste elektronarzędzia ręczne, jak i precyzyjne maszyny przemysłowe. Kątówka daje wszechstronność, taśmówka szybko usuwa materiał, mimośrodowa poprawia wykończenie, a urządzenia CNC zapewniają kontrolę wymiaru i powtarzalność.
Jeżeli wykonujesz różne prace w garażu, rozsądny zestaw zaczyna się zwykle od kątówki 125 mm i szlifierki mimośrodowej. Do regularnej obróbki stali warto dodać model stołowy lub prosty, a przy produkcji seryjnej oceniać już nie samą moc, lecz sztywność maszyny, chłodzenie, sterowanie i możliwość kompensacji zużycia ściernicy.
Najdroższe urządzenie nie będzie dobrym wyborem, jeśli używasz niewłaściwej tarczy albo pracujesz poza jego przeznaczeniem. W szlifowaniu najwięcej daje połączenie właściwej konstrukcji, odpowiedniego materiału ściernego i spokojnej, kontrolowanej techniki.