Dobór prowadnicy decyduje o tym, czy ruchomy element maszyny będzie przesuwał się płynnie, dokładnie i bez nadmiernego zużycia. W artykule porządkuję najważniejsze rozwiązania stosowane w technice warsztatowej, automatyce i obrabiarkach, a także pokazuję, kiedy lepiej wybrać prowadnicę ślizgową, kulkową, rolkową albo system oparty na wałkach.
Dobry wybór prowadnicy zależy od obciążenia, dokładności i warunków pracy
- Prowadnice ślizgowe są proste, ciche i odporne na zabrudzenia, ale mają większe tarcie.
- Prowadnice toczne zapewniają małe opory ruchu, wysoką dokładność i dużą dynamikę.
- Kulki sprawdzają się przy szybkich, precyzyjnych ruchach, a wałeczki przy większych siłach i sztywności.
- Przy doborze trzeba uwzględnić obciążenia, momenty, prędkość, skok, dokładność i zapylenie.
- Najczęstsze błędy to zły montaż, niewłaściwe smarowanie oraz ignorowanie sił działających poza osią ruchu.
Rodzaje prowadnic według sposobu pracy
Prowadnica tworzy z prowadnikiem parę, która wymusza ruch w określonym kierunku. W typowym układzie jedna część jest zamocowana do korpusu, a druga porusza się razem ze stołem, wózkiem lub elementem roboczym. Jej zadaniem nie jest napędzanie mechanizmu, lecz zapewnienie
Najważniejszy podział wynika ze sposobu powstawania tarcia. W prowadnicach ślizgowych współpracujące powierzchnie przesuwają się bezpośrednio po sobie, natomiast w tocznych pomiędzy nimi znajdują się kulki albo wałeczki. Istnieją także rozwiązania specjalne, w których element porusza się na poduszce powietrznej, warstwie oleju lub dzięki polu magnetycznemu.
| Typ prowadnicy | Najważniejsze zalety | Typowe ograniczenia | Przykładowe zastosowanie |
|---|---|---|---|
| Ślizgowa | Prosta budowa, cicha praca, duża odporność na udary | Większe tarcie, zużycie powierzchni, mniejsza dynamika | Obrabiarki, mechanizmy zanieczyszczone, ciężkie stoły |
| Kulkowa | Małe opory, wysoka dokładność, duża prędkość | Wrażliwość na brud i niewłaściwe smarowanie | CNC, automatyka, roboty, drukarki 3D |
| Rolkowa | Duża nośność i sztywność | Wyższa cena i większe wymagania montażowe | Ciężkie centra obróbcze, prasy, osie dużych maszyn |
| Hydrostatyczna lub aerostatyczna | Bardzo małe tarcie i wysoka precyzja | Złożony układ zasilania i wysoki koszt | Maszyny pomiarowe, precyzyjne obrabiarki |
Prowadnice ślizgowe sprawdzają się tam, gdzie liczy się odporność
W prowadnicy ślizgowej wózek lub powierzchnia prowadnika przesuwa się bez elementów tocznych. Powierzchnie mogą być wykonane ze stali, żeliwa, brązu albo tworzyw konstrukcyjnych, takich jak PTFE, poliamid czy kompozyty samosmarne. Taka konstrukcja jest często tańsza i mniej skomplikowana niż system szynowy z wózkami.
Największą zaletą jest odporność na uderzenia oraz dobre tłumienie drgań. Z tego powodu klasyczne prowadnice ślizgowe nadal spotyka się w tokarkach, frezarkach i dużych obrabiarkach, gdzie masa stołu jest znaczna, a spokojny ruch bywa ważniejszy niż bardzo szybkie przyspieszenia.
Prowadnice pryzmatyczne i prostokątne
Prowadnice pryzmatyczne mają powierzchnie ukształtowane tak, aby przejmować siły w kilku kierunkach. Wariant prostokątny zapewnia dużą powierzchnię podparcia, dlatego dobrze znosi wysokie obciążenia i momenty skręcające. Prowadnice trapezowe lub w kształcie jaskółczego ogona mogą dodatkowo ograniczać możliwość uniesienia prowadnika.
Ich słabszą stroną jest większy opór przy rozruchu. Zjawisko stick-slip, czyli chwilowe przywieranie i skokowe ruszanie, może pogorszyć płynność ruchu przy małych prędkościach. Pomaga właściwe smarowanie, odpowiednia regulacja luzu oraz zastosowanie materiału ślizgowego o stabilnym współczynniku tarcia.
Prowadnice na wałkach
Okrągłe wałki prowadzące współpracują najczęściej z tulejami ślizgowymi albo łożyskami liniowymi. To rozwiązanie jest łatwe do wdrożenia i popularne w prostych osiach liniowych, ploterach, lekkich urządzeniach montażowych oraz drukarkach 3D. W wersji z tuleją ślizgową może pracować nawet tam, gdzie smarowanie jest ograniczone.
Trzeba jednak pamiętać, że sam wałek nie gwarantuje wysokiej sztywności. Przy większej długości może uginać się pod obciążeniem, a otwarte łożyska wymagają dobrego podparcia. W praktyce często lepiej zastosować dwa wałki rozstawione na odpowiednią odległość niż jeden grubszy wałek.
Prowadnice toczne dzielą się na kulkowe i rolkowe
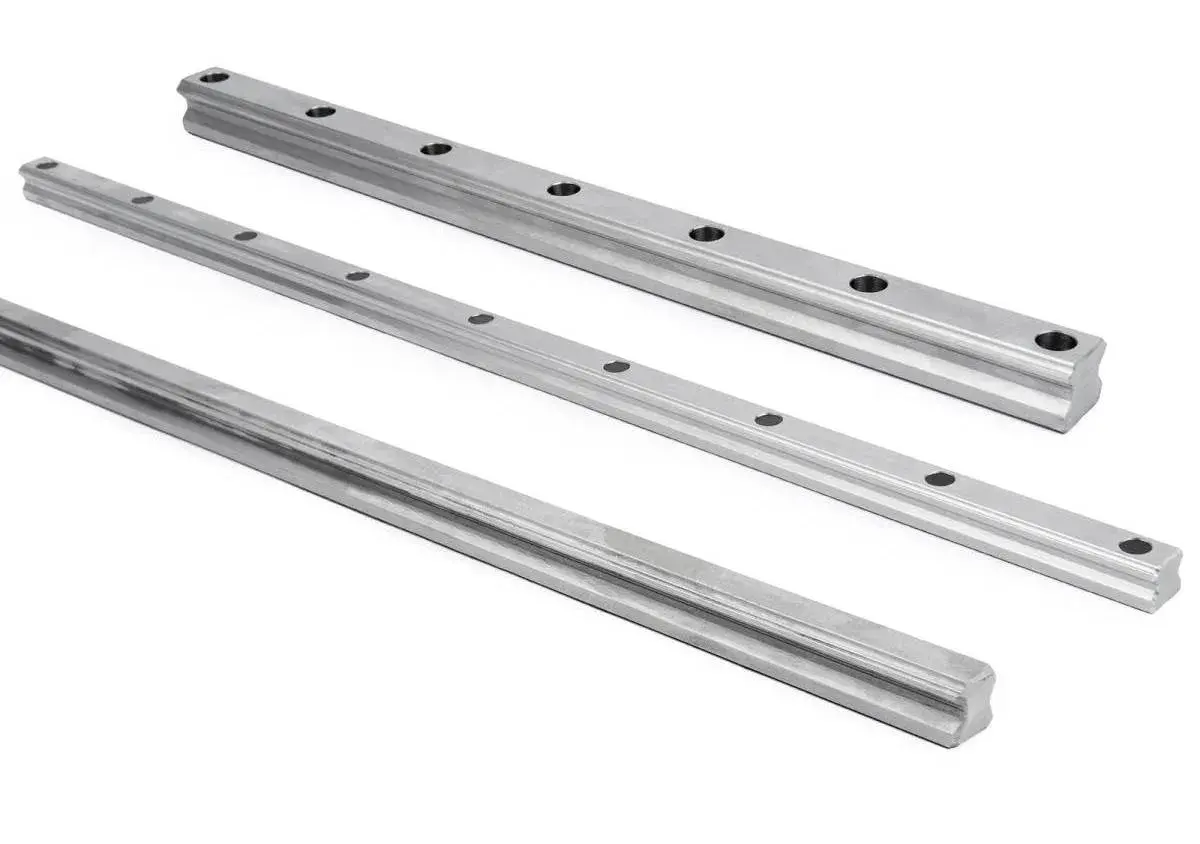
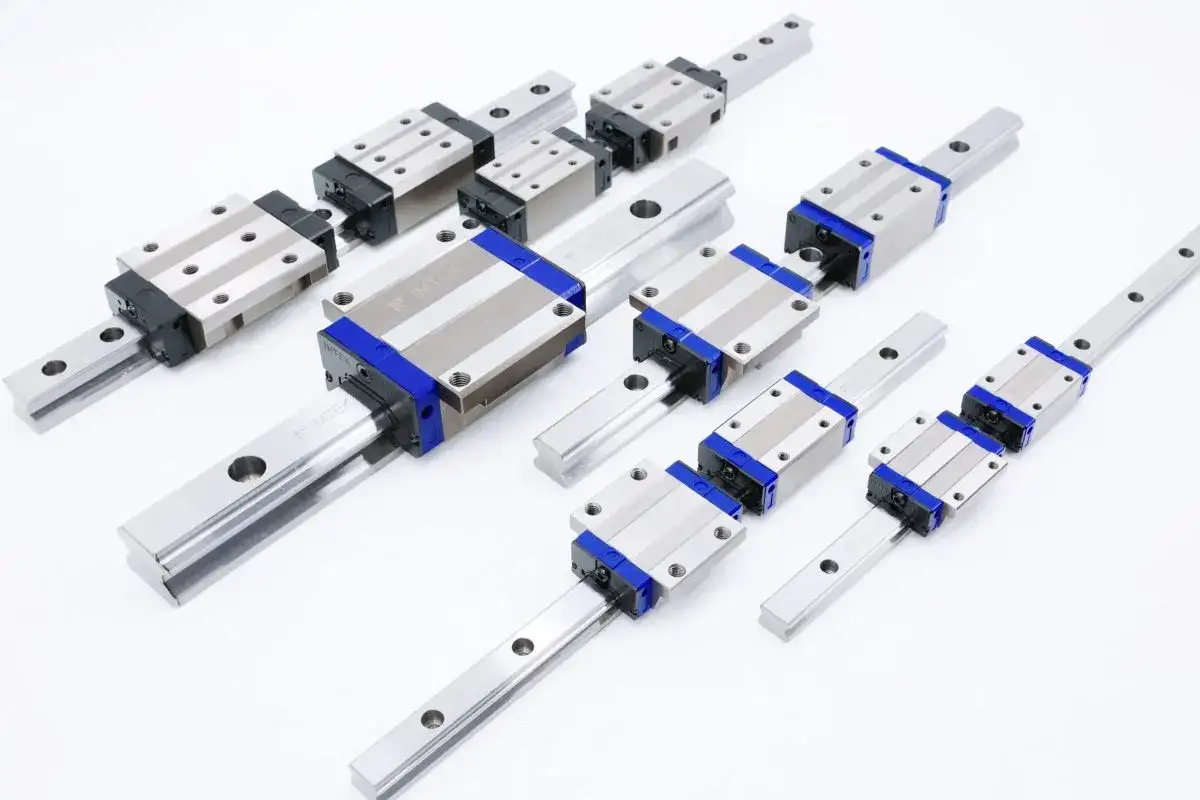
Prowadnice toczne ograniczają tarcie dzięki elementom tocznym, które krążą pomiędzy szyną a wózkiem. W wielu systemach kulki lub wałeczki pracują w obiegu zamkniętym, dzięki czemu wózek może poruszać się po długiej szynie bez wysypywania elementów tocznych.
Kulkowe prowadnice liniowe
Wózki kulkowe są dobrym wyborem, gdy potrzebuję wysokiej prędkości, powtarzalności i stosunkowo małych oporów ruchu. Stosuje się je w automatyce, osiach CNC, urządzeniach pick-and-place, maszynach pakujących i systemach pozycjonowania. Dostępne są także wersje miniaturowe do aparatury pomiarowej oraz większe profile do maszyn przemysłowych.
Kulki przenoszą obciążenia punktowo, dlatego prowadnice kulkowe są zwykle nieco bardziej podatne na przeciążenia i drgania niż rolkowe. Ich atutem pozostaje bardzo dobra dynamika. Jeśli oś ma często przyspieszać, hamować i zmieniać kierunek, ten wariant zazwyczaj wypada korzystnie.
Rolkowe prowadnice liniowe
Wałeczki mają większą powierzchnię styku niż kulki, co pozwala przenosić wyższe obciążenia i uzyskać większą sztywność. Dlatego prowadnice rolkowe trafiają do ciężkich centrów obróbczych, pras, maszyn do cięcia oraz osi, na które działają silne siły boczne. Są szczególnie przydatne tam, gdzie narzędzie mocno naciska na obrabiany materiał.
Za większą nośność płaci się wyższą ceną, większymi wymaganiami dotyczącymi równoległości szyn i bardziej rygorystycznym montażem. Nie ma sensu kupować prowadnicy rolkowej tylko dlatego, że wygląda solidniej. Przy lekkiej osi może być po prostu przewymiarowana i niepotrzebnie droga.
Profilowe szyny i prowadnice okrągłe
Profilowa szyna z wózkiem jest sztywna, kompaktowa i łatwa do zabezpieczenia przed zabrudzeniami. Prowadnica okrągła z wałkiem bywa tańsza i lepiej toleruje niewielkie błędy ustawienia, ale zwykle oferuje mniejszą sztywność całego układu. Ten wybór często decyduje o tym, czy konstrukcja będzie prosta w montażu, czy wymaga dokładnego planowania powierzchni bazowych.
| Kryterium | Wózek kulkowy | Wózek rolkowy |
|---|---|---|
| Prędkość i przyspieszenie | Bardzo dobre | Dobre, zależne od konstrukcji |
| Nośność | Duża | Bardzo duża |
| Sztywność | Duża | Bardzo duża |
| Odporność na udary | Umiarkowana | Lepsza przy właściwym doborze |
| Wymagania montażowe | Wysokie | Bardzo wysokie |
| Koszt | Zwykle niższy | Zwykle wyższy |
Jak dobrać prowadnicę do maszyny i napędu
Nie zaczynam doboru od wymiaru szyny ani od ceny katalogowej. Najpierw określam masę przesuwanego elementu, siły robocze, momenty oraz sposób zamocowania wózków. Sama masa stołu nie wystarczy, ponieważ narzędzie, przyspieszenie i odległość środka ciężkości od prowadnicy mogą wielokrotnie zwiększyć obciążenie.
W praktyce analizuję co najmniej sześć parametrów:
- obciążenie statyczne, czyli siłę działającą podczas postoju,
- obciążenie dynamiczne związane z przyspieszaniem i hamowaniem,
- momenty przechylające wywołane odległością obciążenia od osi prowadnicy,
- prędkość i częstotliwość ruchu,
- wymaganą dokładność i powtarzalność,
- warunki środowiskowe, takie jak pył, wilgoć, chłodziwo i temperatura.
Do prowadnicy trzeba też dopasować napęd. Śruba kulowa dobrze współpracuje z precyzyjną prowadnicą profilową, ale pas zębaty może generować większe drgania i wymagać sztywniejszej konstrukcji. W osi napędzanej siłownikiem pneumatycznym nie zawsze potrzebuję najwyższej dokładności, za to ważna będzie odporność na zabrudzenia i częste cykle pracy.
Nie należy dobierać elementu „na styk”. Rozsądny zapas obciążalności jest potrzebny, lecz nadmierne przewymiarowanie zwiększa masę, bezwładność i koszt. Dla ciężkiej osi lepiej czasem zastosować większy rozstaw wózków niż wyłącznie szynę o większym rozmiarze, ponieważ poprawia to odporność na momenty.
Montaż i konserwacja mają większe znaczenie, niż się wydaje
Nawet najlepsza prowadnica będzie pracować źle, jeśli zostanie przykręcona do krzywej lub zabrudzonej powierzchni. Baza montażowa powinna być odpowiednio sztywna, a szyny ustawione równolegle zgodnie z wymaganiami producenta. Błąd geometrii może powodować zwiększenie oporów, hałas i przedwczesne zużycie wózków.
Podczas montażu nie dokręcam wszystkich śrub przypadkowo w dowolnej kolejności. Najpierw ustalam jedną szynę bazową, lekko dokręcam mocowania, ustawiam drugą szynę względem wózka, a dopiero później dokręcam całość zgodnie z zalecanym momentem. To prosty etap, ale właśnie tutaj powstaje wiele problemów przypisywanych później „słabej jakości prowadnicy”.
Prowadnice toczne wymagają odpowiedniego smaru i ochrony przed pyłem. Zbyt mała ilość środka smarnego zwiększa zużycie, a nadmiar może podnosić opory i przyciągać zanieczyszczenia. Prowadnice ślizgowe także nie zawsze powinny być smarowane klasycznym olejem, ponieważ niektóre tworzywa pracują jako elementy samosmarne i dodatkowy środek może pogorszyć ich działanie.
Przeczytaj również: Łożysko toczne - wybór, montaż, zużycie. Poradnik eksperta
Błędy, które skracają trwałość
- Używanie jednego wózka przy dużym momencie przechylającym.
- Brak osłon w środowisku z wiórami, pyłem lub chłodziwem.
- Łączenie szyn bez sprawdzenia ich klasy dokładności.
- Przekraczanie dopuszczalnej prędkości albo częstotliwości cykli.
- Stosowanie niewłaściwego smaru lub smarowanie według przypadkowego harmonogramu.
- Próba kompensowania źle ustawionej geometrii zbyt mocnym dokręcaniem śrub.
Jeżeli wózek zaczyna pracować głośniej, pojawia się wyczuwalny luz albo ruch nie jest już płynny, nie czekam na całkowitą awarię. Najpierw sprawdzam czystość, smarowanie, równoległość szyn i sposób przenoszenia obciążenia. Wczesna kontrola zwykle kosztuje znacznie mniej niż wymiana całego zespołu liniowego.
Nie każda aplikacja potrzebuje prowadnicy o najwyższej dokładności
Do lekkiej osłony, szuflady technicznej albo prostego mechanizmu regulacyjnego często wystarczy prowadnica ślizgowa z tworzywa. Będzie cicha, niedroga i mniej wrażliwa na pył niż precyzyjny wózek kulkowy. Kupowanie rozwiązania przemysłowego do takiego zadania przypomina montowanie serwonapędu do zaworu obsługiwanego raz dziennie.
Z kolei w osi frezarki CNC, która ma utrzymywać wymiar podczas obróbki, nie oszczędzałbym na sztywności i jakości powierzchni. Prowadnica kulkowa będzie dobrym wyborem przy szybkiej pracy i umiarkowanych siłach, natomiast rolkowa lepiej zniesie duże siły skrawania oraz drgania.
Specjalne prowadnice hydrostatyczne i aerostatyczne zostawiłbym dla maszyn, w których uzasadnia je wymagana dokładność. Potrzebują układu zasilania olejem lub powietrzem, filtracji i kontroli parametrów. Ich zalety są imponujące, ale w typowej maszynie warsztatowej komplikacja systemu zwykle nie przynosi proporcjonalnej korzyści.
Wybór prowadnicy warto zakończyć krótką próbą obciążeniową
Przed zamówieniem całego zespołu dobrze sprawdzić rzeczywiste warunki pracy na odcinku testowym. Obserwuję wtedy hałas, temperaturę wózka, opory przesuwu i zachowanie konstrukcji przy zmianie kierunku. Taki test szybko pokazuje problemy, których nie widać w samym modelu CAD.
Najbardziej uniwersalna zasada jest prosta. Do lekkiego, brudnego i wolnego mechanizmu wybieram ślizg, do szybkiej i precyzyjnej osi prowadnicę kulkową, a do ciężkiej i sztywnej maszyny wariant rolkowy lub dobrze zaprojektowaną prowadnicę ślizgową. Ostatecznie liczy się nie sama nazwa typu, lecz dopasowanie prowadnicy do obciążenia, napędu i środowiska pracy.