Silnik nie powinien ruszyć natychmiast po załączeniu stycznika, wentylator ma wystartować dopiero po rozgrzaniu układu, a sygnał z czujnika wymaga krótkiego opóźnienia? W automatyce określenie timer ton najczęściej oznacza funkcję czasową PLC, która opóźnia załączenie wyjścia. Wyjaśniam, jak działa ten mechanizm, czym różni się od TOF i TP oraz jak dobrać czas, zaprogramować układ i uniknąć typowych błędów.
Najważniejsze informacje o opóźnionym załączeniu
- TON opóźnia włączenie wyjścia o zaprogramowany czas PT.
- Po zaniku sygnału IN timer zwykle zeruje odliczanie i wyłącza Q.
- Najważniejsze parametry to IN, PT, Q oraz ET.
- Wartość PT należy dobierać do procesu, a nie do samego programu.
- TOF wyłącza z opóźnieniem, natomiast TP generuje impuls o określonej długości.
- Timer programowy nie zastępuje zabezpieczeń maszynowych ani układów bezpieczeństwa.
Jak działa timer TON w sterowniku PLC
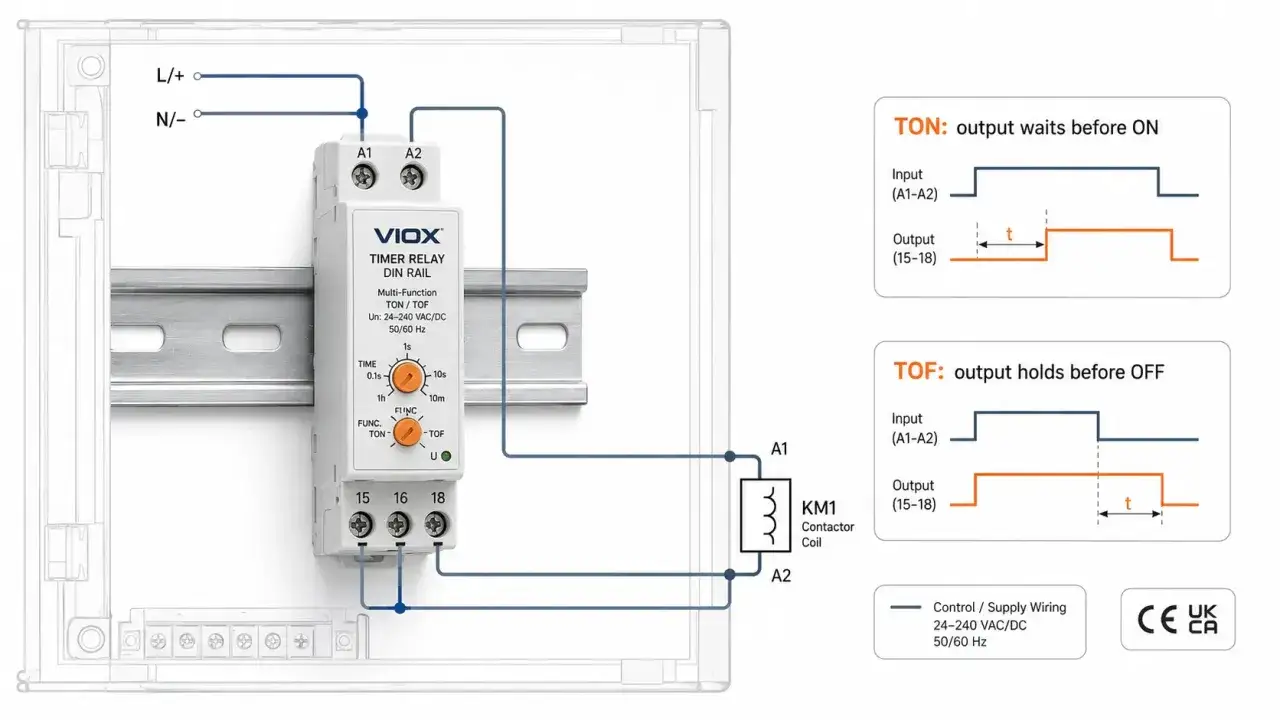
TON, czyli timer z opóźnionym załączeniem, obserwuje sygnał wejściowy IN. Gdy IN zmieni stan na 1, sterownik zaczyna mierzyć czas. Wyjście Q pozostaje wyłączone aż do chwili, gdy upływ czasu ET osiągnie nastawę PT.
Jeżeli ustawimy PT na 5 sekund, wyjście Q załączy się dopiero po pięciu sekundach ciągłego sygnału na IN. Gdy wejście zniknie wcześniej, odliczanie zostanie przerwane, a w standardowej implementacji ET wróci do zera.
Znaczenie podstawowych parametrów
| Parametr | Znaczenie | Przykład |
|---|---|---|
| IN | Sygnał uruchamiający odliczanie | Przycisk START lub czujnik |
| PT | Zaprogramowany czas opóźnienia | T#3s |
| ET | Aktualnie odmierzony czas | T#1s450ms |
| Q | Wyjście timera | Załączenie silnika lub zaworu |
W języku Structured Text wywołanie może wyglądać tak:
Timer_Start(IN := Start_Signal, PT := T#5s);
Motor_Enable := Timer_Start.Q;
W programie drabinkowym zasada jest identyczna, choć sposób wstawienia bloku zależy od środowiska, na przykład TIA Portal, CODESYS, TwinCAT czy oprogramowania Rockwell. Z mojego doświadczenia wynika, że początkujący często patrzą wyłącznie na Q i pomijają ET. Tymczasem ET bardzo pomaga podczas uruchamiania, bo pokazuje, czy timer odlicza, czy został resetowany przez niestabilny sygnał wejściowy.
Co dzieje się w kolejnych cyklach programu
- IN przyjmuje stan wysoki.
- PLC rozpoczyna odmierzanie czasu.
- ET zwiększa się w kolejnych cyklach programu.
- Po osiągnięciu PT wyjście Q przechodzi na 1.
- Po wyłączeniu IN timer zeruje stan, chyba że zastosowano odmianę podtrzymującą.
Nie należy oczekiwać dokładności typowej dla zegara laboratoryjnego. Reakcja zależy między innymi od czasu cyklu PLC, obciążenia sterownika i sposobu implementacji timera. Przy opóźnieniach rzędu kilku sekund nie ma to zwykle praktycznego znaczenia, ale przy bardzo krótkich impulsach trzeba już sprawdzić dokumentację konkretnego sterownika.
Gdzie opóźnione załączenie sprawdza się najlepiej
Najprostszy przykład to opóźniony start wentylatora. Po wydaniu polecenia pracy timer może odczekać kilka sekund, aby układ miał czas na sprawdzenie warunków, zamknięcie klapy lub ustabilizowanie sygnału z czujnika.
| Zastosowanie | Przykładowe PT | Na co uważać |
|---|---|---|
| Opóźniony start silnika | 1-3 s | Blokady, przeciążenie i kolejność załączania |
| Filtracja sygnału czujnika | 100-500 ms | Nie opóźniać sygnałów, które wymagają szybkiej reakcji |
| Start wentylatora po nagrzaniu | 5-30 s | Temperatura procesu i bezwładność układu |
| Opóźnienie zaworu pneumatycznego | 0,5-2 s | Ciśnienie, przepływ i czas reakcji siłownika |
| Sekwencja przenośników | 2-10 s | Synchronizacja z materiałem i czujnikami |
Podane czasy są jedynie punktami wyjścia. Dla czujnika optycznego 500 ms może oznaczać stabilny sygnał, ale w szybkiej linii produkcyjnej będzie już poważnym opóźnieniem. Ja dobieram PT dopiero po sprawdzeniu prędkości procesu, czasu reakcji wykonawcy i konsekwencji błędnego zadziałania.
Przykład z przenośnikiem
Załóżmy, że czujnik wykrywa element na początku przenośnika, a siłownik ma go odsunąć dopiero po 2 sekundach. Sygnał czujnika podaje się na IN, PT ustawia na T#2s, a Q wykorzystuje do sterowania elektrozaworem.
Takie rozwiązanie zadziała tylko wtedy, gdy element pozostaje wykryty przez cały czas odliczania. Jeżeli czujnik daje krótki impuls, timer TON zacznie pracę, ale po jego zaniku wyzeruje się. W takim przypadku potrzebny może być zatrzask, detekcja zbocza narastającego albo inny typ timera.
TON, TOF i TP nie rozwiązują tego samego problemu
W praktyce wiele pomyłek wynika z traktowania wszystkich timerów jako jednej funkcji. Tymczasem różnica między nimi dotyczy chwili, w której ma pojawić się albo zniknąć sygnał wyjściowy.
| Typ | Działanie | Typowe zastosowanie |
|---|---|---|
| TON | Załącza Q po czasie PT od pojawienia się IN | Opóźniony start silnika lub wentylatora |
| TOF | Wyłącza Q po czasie PT od zaniku IN | Podtrzymanie pracy wentylatora lub oświetlenia |
| TP | Generuje impuls o długości PT | Jednorazowe sterowanie zaworem lub siłownikiem |
| TONR | Podtrzymuje naliczony czas po zaniku IN | Procesy wymagające kontynuowania odliczania |
Jeżeli wentylator ma pracować jeszcze przez 20 sekund po wyłączeniu grzałki, użycie TON będzie błędem. Potrzebujesz TOF, ponieważ opóźnienie ma nastąpić przy wyłączeniu sygnału. Z kolei TP będzie właściwy wtedy, gdy naciśnięcie przycisku ma wygenerować impuls o stałej długości, niezależnie od tego, jak długo przycisk pozostaje wciśnięty.
Odmiany retencyjne, takie jak TONR, są przydatne, ale trzeba sprawdzić sposób ich resetowania. W jednym sterowniku wystarczy osobny sygnał resetu, w innym zachowanie może zależeć od zatrzymania programu, restartu CPU albo konfiguracji pamięci. Nie zakładałbym tu pełnej zamienności między platformami.
Jak dobrać czas i poprawnie wdrożyć funkcję
Najpierw opisuję proces słowami, bez otwierania programu. Przykładowo: „po stabilnym sygnale czujnika odczekaj 800 ms, a potem załącz zawór”. Dopiero z takiego opisu wynika, czy potrzebny jest TON, jaki sygnał powinien trafić na IN i co dokładnie ma sterować Q.
Praktyczna kolejność ustawiania
- Określ, czy opóźnienie dotyczy załączenia, wyłączenia czy impulsu.
- Sprawdź, czy sygnał wejściowy jest stabilny przez cały czas PT.
- Ustal czas procesu na podstawie pomiaru, nie intuicji.
- Dodaj warunki blokujące, takie jak awaria, brak ciśnienia lub otwarta osłona.
- Obserwuj IN, ET i Q podczas testu w trybie online.
- Sprawdź zachowanie po zatrzymaniu, restarcie i ponownym uruchomieniu PLC.
Jeżeli czas zależy od operatora, nie wpisywałbym go na sztywno w kodzie. Lepiej przechowywać nastawę w zmiennej typu TIME i ograniczyć ją do bezpiecznego zakresu, na przykład od 200 ms do 30 s. Dzięki temu operator nie wprowadzi przypadkowo wartości, która zatrzyma sekwencję albo stworzy ryzyko dla urządzenia.
Warto też oddzielić logikę procesu od sterowania wyjściem. Timer może wystawić sygnał „gotowe do startu”, ale finalne załączenie stycznika powinno przejść jeszcze przez blokady bezpieczeństwa, kontrolę przeciążenia i warunki technologiczne. Q timera nie powinno być jedynym warunkiem uruchomienia maszyny.
Najczęstsze błędy podczas uruchamiania
Timer resetuje się zanim osiągnie PT
Najczęściej oznacza to niestabilny sygnał IN. Przyczyną może być drganie styków, zakłócenia, nieprawidłowo ustawiony czujnik albo warunek logiczny, który znika na jeden cykl PLC. Najpierw obserwuję wejście online, zamiast od razu zwiększać czas.
Wyjście pojawia się za wcześnie
Trzeba sprawdzić jednostkę czasu. W zależności od środowiska zapis T#5s, liczba całkowita 5 albo wartość w milisekundach mogą oznaczać zupełnie różne rzeczy. Błąd skali jest banalny, ale potrafi sprawić, że pięć sekund zamieni się w pięć milisekund.
Timer działa tylko w jednym miejscu programu
Blok funkcyjny ma stan wewnętrzny, dlatego każda niezależna sekwencja powinna korzystać z osobnej instancji. Wykorzystanie jednej instancji do kilku urządzeń może powodować wzajemne resetowanie lub nadpisywanie parametrów.
Timer nie pamięta czasu po zaniku sygnału
To normalne zachowanie zwykłego TON. Jeżeli proces ma być kontynuowany po chwilowym zaniku IN, trzeba użyć timera retencyjnego albo zapisać stan procesu w osobnej logice. Nie warto obchodzić tego problemu przypadkowymi podtrzymaniami, bo później trudno ustalić, kiedy układ powinien się wyzerować.
Przeczytaj również: Szkolenie PLC - Jak wybrać kurs, który nauczy Cię pracować?
Opóźnienie zastępuje zabezpieczenie
Timer może dać czas na wykonanie sekwencji, ale nie zastąpi wyłącznika awaryjnego, kontroli zamknięcia osłony ani przekaźnika bezpieczeństwa. W aplikacjach, w których błąd może spowodować uraz lub uszkodzenie maszyny, czasowe sterowanie musi być częścią poprawnie zaprojektowanego układu bezpieczeństwa.
Dobrze ustawiony timer zaczyna się od procesu
Najważniejsza zasada jest prosta: TON służy do opóźnienia załączenia po stabilnym sygnale wejściowym. Jeśli potrzebujesz opóźnionego wyłączenia, wybierz TOF, a jeśli stałego impulsu, użyj TP.
Przed wdrożeniem sprawdź jednostkę czasu, zachowanie po zaniku IN, reakcję po restarcie PLC oraz wszystkie blokady. Kilka minut obserwacji wartości ET i Q podczas uruchamiania często pozwala znaleźć błąd, którego nie widać w samym schemacie.
W automatyce nie wygrywa najdłuższy ani najbardziej rozbudowany program. Najlepiej działa taki, w którym czas wynika z rzeczywistego procesu, sygnały są jednoznaczne, a funkcja czasowa nie udaje zabezpieczenia, którego w rzeczywistości nie zapewnia.